


مجموعة كاملة من تقنيات معالجة منتجات الألومنيوم
الألومنيوم هو المادة المعدنية الأكثر استخدامًا والأكثر استخدامًا بين المعادن غير الحديدية، ويتوسع نطاق تطبيقه باستمرار. منتجات الألمنيوم المنتجة باستخدام مواد الألمنيوم متنوعة ولا تعد ولا تحصى، حيث يصل عددها إلى أكثر من 700000 نوع حسب الإحصائيات. من صناعة البناء والديكور إلى صناعات النقل والفضاء، فإن الصناعات المختلفة لها احتياجات مختلفة. سيقدم المحرر اليوم تكنولوجيا معالجة منتجات الألومنيوم وكيفية تجنب تشوه المعالجة.
مزايا وخصائص الألومنيوم هي كما يلي:
1. كثافة منخفضة. تبلغ كثافة الألومنيوم حوالي 2.7 جم / سم 3. كثافته لا تتجاوز ثلث كثافة الحديد أو النحاس.
2. اللدونة العالية. يتمتع الألومنيوم بمرونة جيدة ويمكن تحويله إلى منتجات مختلفة من خلال طرق معالجة الضغط مثل البثق والتمدد.
3. مقاومة التآكل. الألومنيوم هو معدن ذو شحنة سالبة للغاية يشكل طبقة أكسيد واقية على سطحه في ظل الظروف الطبيعية أو الأكسدة الأنودية، وله مقاومة للتآكل أفضل بكثير من الفولاذ.
4. من السهل التعزيز. قوة الألومنيوم النقي ليست عالية، ولكن يمكن تحسينها عن طريق الأنودة.
5. سهولة المعالجة السطحية. يمكن أن تؤدي المعالجة السطحية إلى تحسين أو تغيير خصائص سطح الألومنيوم. عملية أنودة الألومنيوم ناضجة تمامًا ومستقرة في التشغيل، وقد تم استخدامها على نطاق واسع في معالجة منتجات الألومنيوم.
6. الموصلية الجيدة، وسهلة لإعادة التدوير.
تكنولوجيا معالجة منتجات الألمنيوم
تثقيب منتجات الألمنيوم
1. اللكم البارد
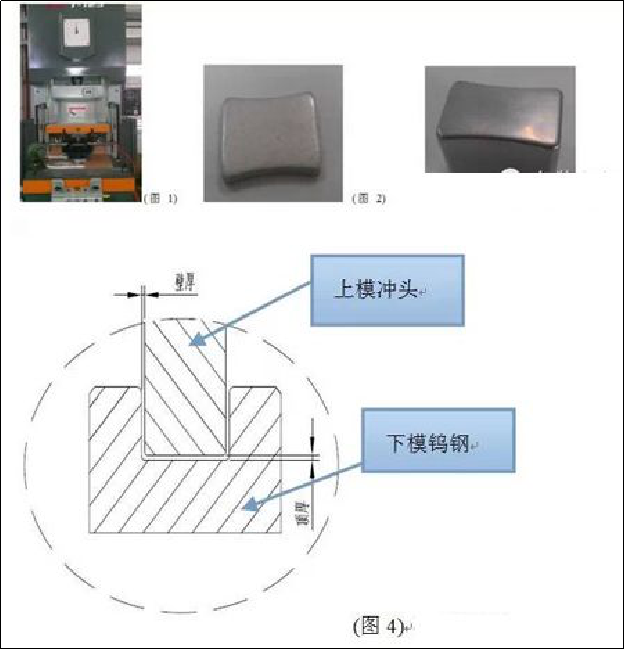
استخدام جزيئات الألومنيوم المادية. يعد استخدام آلات البثق والقوالب للقولبة لمرة واحدة مناسبًا للمنتجات الأسطوانية أو أشكال المنتجات التي يصعب تحقيقها في عمليات التمدد، مثل المنتجات البيضاوية والمربعة والمستطيلة. (كما هو موضح في الشكل 1، الماكينة، الشكل 2، جسيمات الألومنيوم، والمنتج في الشكل 3)
ترتبط حمولة الآلة المستخدمة بمساحة المقطع العرضي للمنتج. الفجوة بين لكمة القالب العلوي وفولاذ التنغستن السفلي هي سمك جدار المنتج، والفجوة العمودية إلى المركز الميت السفلي عند الضغط على لكمة القالب العلوي وفولاذ التنغستن السفلي هي السمك العلوي للمنتج . (كما هو مبين في الشكل 4)
المزايا: دورة فتح القالب قصيرة وتكلفة تطوير أقل مقارنة بقوالب التمدد.
العيوب: عملية الإنتاج طويلة، وحجم المنتج يتقلب بشكل كبير أثناء العملية، وتكلفة العمالة مرتفعة.
2. تمتد
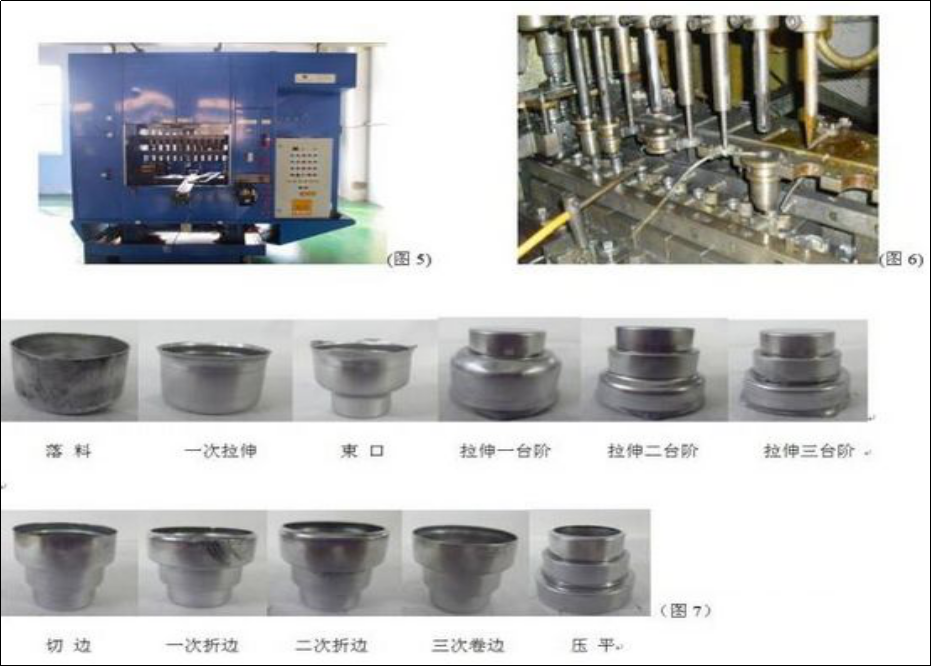
استخدام مادة ورقة الألومنيوم. استخدام آلة القولبة المستمرة والقالب لتشوهات متعددة لتلبية متطلبات الشكل، ومناسبة للأجسام غير الأسطوانية (منتجات الألومنيوم القابلة للثني). (كما هو موضح في الشكل 5 الآلة، الشكل 6 القالب، والشكل 7 المنتج)
المزايا: المنتجات المعقدة والمشوهة بشكل متكرر لديها تحكم ثابت في الأبعاد أثناء عملية الإنتاج، وسطح المنتج أملس نسبيًا.
العيوب: ارتفاع تكلفة القالب، دورة تطوير طويلة نسبيًا، متطلبات عالية لاختيار الماكينة ودقتها.
المعالجة السطحية لمنتجات الألمنيوم
1. السفع الرملي (السفع بالرصاص)
عملية تنظيف وتخشين الأسطح المعدنية بتأثير تدفق الرمال عالي السرعة.
هذه الطريقة في المعالجة السطحية لأجزاء الألومنيوم يمكن أن تحقق درجة معينة من النظافة والخشونة المختلفة على سطح قطعة العمل، وتحسن الخواص الميكانيكية لسطح قطعة العمل، وبالتالي تعزيز مقاومة التعب لقطعة العمل، وزيادة التصاقها بالطلاء، إطالة متانة الطلاء، وكذلك تسهيل تسوية الطلاء وتزيينه. غالبًا ما نرى هذه العملية في منتجات Apple المختلفة.
2. التلميع
طريقة تصنيع تستخدم التأثيرات الميكانيكية أو الكيميائية أو الكهروكيميائية لتقليل خشونة سطح قطع العمل، من أجل الحصول على سطح لامع ومسطح. تتضمن عملية التلميع بشكل أساسي التلميع الميكانيكي والتلميع الكيميائي والتلميع الكهربائي. يمكن لأجزاء الألومنيوم تحقيق تأثير يشبه المرآة مشابه للفولاذ المقاوم للصدأ بعد التلميع الميكانيكي والتلميع الكهربائي. تمنح هذه العملية الناس شعورًا بالمستقبل الراقي والبسيط والعصري.
3. رسم الأسلاك
سحب الأسلاك المعدنية هو عملية تصنيع يتم فيها كشط ألواح الألمنيوم بشكل متكرر باستخدام ورق الصنفرة لإنشاء خطوط. يمكن تقسيم الرسم إلى رسم خط مستقيم، ورسم خط غير منتظم، ورسم خط حلزوني، ورسم خيطي. يمكن لعملية سحب الأسلاك المعدنية أن تظهر بوضوح كل أثر صغير، وبالتالي تعطي بريقًا ناعمًا للشعر في المعدن غير اللامع، ويجمع المنتج بين الموضة والتكنولوجيا.
4. قطع عالي اللمعان
باستخدام آلة نحت دقيقة، يتم تعزيز السكين الماسي على المغزل الدوار عالي السرعة (عادة 20000 دورة في الدقيقة) لآلة النحت الدقيقة لقطع الأجزاء، وإنشاء مناطق مشرقة محلية على سطح المنتج. يتأثر سطوع القطع البارزة بسرعة مثقاب الطحن. كلما كانت سرعة لقمة الحفر أسرع، أصبح تسليط الضوء على القطع أكثر سطوعًا، في حين أن العكس هو الصحيح، مما يجعله أكثر قتامة وأكثر عرضة لخطوط الأدوات. يعد القطع عالي اللمعان وعالي اللمعان أمرًا شائعًا بشكل خاص في تطبيقات الهواتف المحمولة، مثل iPhone 5. في السنوات الأخيرة، اعتمدت بعض الإطارات المعدنية للتلفزيون المتطورة تقنية الطحن عالي اللمعان، جنبًا إلى جنب مع عمليات الأكسدة والسحب الأسلاك، مما يجعل التلفزيون بشكل عام مليء بالموضة والحدة التكنولوجية.
5. أنودة
تشير الأنودة إلى الأكسدة الكهروكيميائية للمعادن أو السبائك، حيث يشكل الألومنيوم وسبائكه طبقة أكسيد على منتجات الألومنيوم (الأنودات) تحت إلكتروليتات مقابلة وظروف عملية محددة بسبب تأثير التيار المطبق. لا تعمل عملية الأنودة على حل العيوب في صلابة السطح ومقاومة التآكل للألمنيوم فحسب، بل تعمل أيضًا على إطالة عمر الخدمة وتعزيز جمالياته. لقد أصبح جزءًا لا غنى عنه في معالجة أسطح الألومنيوم وهو حاليًا العملية الأكثر استخدامًا ونجاحًا.
6. الأنود ثنائي اللون
يشير أنود اللونين إلى أكسدة المنتج وتعيين ألوان مختلفة لمناطق محددة. تعد عملية أنودة اللون المزدوج أقل شيوعًا في صناعة التلفزيون نظرًا لتعقيدها وتكلفتها العالية؛ لكن التباين بين اللونين يعكس بشكل أفضل المظهر الراقي والفريد للمنتج.
تدابير العملية والمهارات التشغيلية للحد من تشوه معالجة الألومنيوم
هناك العديد من الأسباب لتشوه أجزاء الألومنيوم أثناء المعالجة، والتي تتعلق بالمادة، وشكل الجزء، وظروف الإنتاج، وما إلى ذلك. هناك بشكل أساسي الجوانب التالية: التشوه الناجم عن الضغط الداخلي في الفراغ، والتشوه الناجم عن قوة القطع والقطع الحرارة والتشوه الناجم عن قوة التثبيت.
تدابير العملية للحد من تشوه المعالجة
1. تقليل الضغط الداخلي لزراعة الصوف
يمكن للشيخوخة الطبيعية أو الاصطناعية ومعالجة الاهتزاز أن تقضي جزئيًا على الضغط الداخلي للفراغ. المعالجة المسبقة هي أيضًا طريقة معالجة فعالة. بسبب الهامش الكبير، هناك أيضًا قدر كبير من التشوه بعد المعالجة للأجزاء الخشنة من الرأس الدهني والأذنين الكبيرتين. إذا تمت معالجة الأجزاء الزائدة من الفراغ مسبقًا وتم تقليل الفائض في كل جزء، فلن يؤدي ذلك إلى تقليل تشوه المعالجة للعمليات اللاحقة فحسب، بل يمكن أيضًا إطلاق بعض الضغط الداخلي بعد تركه لفترة من الوقت بعد المعالجة المسبقة.
2. تحسين قدرة القطع لأدوات القطع
إن المعلمات المادية والهندسية لأدوات القطع لها تأثير مهم على قوة القطع وحرارة القطع. يعد الاختيار الصحيح لأدوات القطع أمرًا بالغ الأهمية لتقليل تشوه تصنيع الأجزاء.
1) حدد المعلمات الهندسية لأداة القطع بشكل معقول.
① الزاوية الأمامية: مع الحفاظ على قوة حافة القطع، فإن تحديد زاوية أمامية أكبر لا يؤدي فقط إلى شحذ الحافة، ولكن أيضًا يقلل من تشوه القطع، مما يجعل إزالة الرقاقة سلسة، وبالتالي تقليل قوة القطع ودرجة حرارة القطع. تجنب استخدام أدوات زاوية أشعل النار السلبية.
② الزاوية الخلفية: حجم الزاوية الخلفية له تأثير مباشر على تآكل سطح القطع الخلفي وجودة السطح المُشكل. يعد سمك القطع شرطًا مهمًا لاختيار الزاوية الخلفية. أثناء الطحن الخشن، نظرًا لمعدل التغذية الكبير، وحمل القطع الثقيل، وتوليد الحرارة العالي، فمن الضروري أن تتمتع الأداة بظروف جيدة لتبديد الحرارة. ولذلك، ينبغي اختيار زاوية خلفية أصغر. عند الطحن الدقيق، يجب أن تكون هناك حافة حادة لتقليل الاحتكاك بين سطح القطع الخلفي وسطح المعالجة، ولتقليل التشوه المرن. ولذلك، ينبغي اختيار زاوية خلفية أكبر.
③ الزاوية الحلزونية: لضمان الطحن السلس وتقليل قوة الطحن، يجب تحديد الزاوية الحلزونية بأكبر قدر ممكن.
④ زاوية الانحراف الرئيسية: يمكن أن يؤدي تقليل زاوية الانحراف الرئيسية بشكل مناسب إلى تحسين ظروف تبديد الحرارة وخفض متوسط درجة الحرارة لمنطقة المعالجة.
2) تحسين هيكل الأداة.
① تقليل عدد أسنان قطع الطحن وزيادة مساحة الاحتفاظ بالرقاقة. بسبب اللدونة العالية لمواد الألومنيوم، هناك تشوه كبير في القطع أثناء المعالجة، الأمر الذي يتطلب مساحة أكبر للرقاقة. ولذلك، فمن المستحسن أن يكون لديك شريحة أكبر تحمل نصف قطر الأخدود السفلي وعدد أقل من أسنان قطع الطحن.
② طحن أسنان الشفرة جيدًا. يجب أن تكون قيمة خشونة حافة القطع لأسنان القاطع أقل من Ra=0.4um. قبل استخدام سكين جديد، يجب استخدام حجر الزيت الناعم لطحن الجزء الأمامي والخلفي من أسنان الشفرة بلطف عدة مرات للتخلص من أي نتوءات متبقية وتسننات طفيفة عند طحن أسنان الشفرة. بهذه الطريقة، لا يمكن تقليل حرارة القطع فحسب، بل أيضًا يكون تشوه القطع صغيرًا نسبيًا.
③ التحكم الصارم في معايير التآكل لأدوات القطع. بعد تآكل الأداة، تزداد قيمة خشونة السطح لقطعة الشغل، وترتفع درجة حرارة القطع، ويزداد تشوه قطعة الشغل وفقًا لذلك. لذلك، بالإضافة إلى اختيار مواد الأدوات ذات المقاومة الجيدة للتآكل، يجب ألا يتجاوز معيار تآكل الأداة 0.2 مم، وإلا فمن السهل إنتاج رواسب الرقائق. أثناء القطع، يجب ألا تتجاوز درجة حرارة قطعة العمل 100 درجة لمنع التشوه.
3. تحسين طريقة تثبيت قطع العمل
بالنسبة لأجزاء الألومنيوم ذات الجدران الرقيقة ذات الصلابة الضعيفة، يمكن استخدام طرق التثبيت التالية لتقليل التشوه:
① بالنسبة لأجزاء البطانة ذات الجدران الرقيقة، إذا تم استخدام ظرف ذاتي التمركز ثلاثي الفك أو ظرف زنبركي للتثبيت بشكل قطري، بمجرد فكه بعد المعالجة، فسوف تتشوه قطعة العمل حتمًا. عند هذه النقطة، يجب استخدام طريقة ضغط الوجه الطرفي المحوري بصلابة جيدة. باستخدام الفتحة الداخلية للجزء لتحديد موضعه، اصنع عمودًا ملولبًا وأدخله في الفتحة الداخلية للجزء. استخدم لوحة الغطاء للضغط على الوجه النهائي بإحكام ثم قم بربطه بالصامولة. عند معالجة الدائرة الخارجية، يمكن تجنب تشوه التثبيت، وبالتالي تحقيق دقة تصنيع مرضية.
② عند معالجة قطع العمل ذات الصفائح الرقيقة ذات الجدران الرقيقة، من الأفضل استخدام أكواب الشفط الفراغية للحصول على قوة تثبيت موزعة بالتساوي، ثم استخدام كميات قطع أصغر للمعالجة، مما يمكن أن يمنع بشكل فعال تشوه قطعة العمل.
بالإضافة إلى ذلك، يمكن أيضًا استخدام طريقة الحشو. لزيادة صلابة العملية لقطع العمل ذات الجدران الرقيقة، يمكن ملء الوسائط داخل قطعة العمل لتقليل التشوه أثناء عمليات التثبيت والقطع. على سبيل المثال، حقن مصهور اليوريا الذي يحتوي على 3% إلى 6% نترات البوتاسيوم في قطعة العمل، وبعد المعالجة، يمكن أن يؤدي غمر قطعة العمل في الماء أو الكحول إلى إذابة وسكب الحشو.
4. ترتيب العملية بشكل معقول
أثناء القطع عالي السرعة، نظرًا لمساحة المعالجة الكبيرة والقطع المتقطع، غالبًا ما تولد عملية الطحن اهتزازًا، مما يؤثر على دقة المعالجة وخشونة السطح. لذلك، يمكن تقسيم عملية القطع عالية السرعة CNC بشكل عام إلى الآلات الخام، والآلات شبه الدقيقة، وآلات تنظيف الزوايا، والآلات الدقيقة وغيرها من العمليات. بالنسبة للأجزاء ذات متطلبات الدقة العالية، أحيانًا ما تكون هناك حاجة إلى معالجة ثانوية شبه دقيقة، تليها معالجة دقيقة. بعد المعالجة الخشنة، يمكن تبريد الأجزاء بشكل طبيعي للتخلص من الضغط الداخلي الناتج عن المعالجة الخشنة وتقليل التشوه. يجب أن يكون الهامش المتبقي بعد المعالجة الأولية أكبر من التشوه، بشكل عام 1-2 مم. أثناء المعالجة الدقيقة، يجب أن يحافظ سطح الأجزاء على بدل معالجة موحد، يتراوح بشكل عام من 0.2 إلى 0.5mm، للحفاظ على أداة القطع في حالة مستقرة أثناء عملية المعالجة. هذا يمكن أن يقلل بشكل كبير من تشوه القطع، ويحقق جودة معالجة سطحية جيدة، ويضمن دقة المنتج.
المهارات التشغيلية للحد من تشوه الآلات
إن تشوه أجزاء الألومنيوم أثناء عملية التصنيع لا يرجع فقط إلى الأسباب المذكورة أعلاه، ولكن أيضًا إلى أهمية الأساليب التشغيلية في العمليات العملية.
1. بالنسبة للأجزاء ذات سعة المعالجة الكبيرة، من أجل الحصول على ظروف أفضل لتبديد الحرارة أثناء عملية المعالجة وتجنب تركيز الحرارة، يجب استخدام المعالجة المتماثلة أثناء المعالجة. إذا كان هناك صفائح معدنية بسمك 90 مم تحتاج إلى تشكيلها حتى 60 مم، وإذا تم طحن جانب واحد وتم طحن الجانب الآخر على الفور، ووصل التسطيح إلى 5 مم عند المعالجة بالحجم النهائي دفعة واحدة؛ إذا تم استخدام المعالجة المتماثلة للتغذية بشكل متكرر، فسيتم تشكيل كل جانب مرتين إلى الحجم النهائي، مما يضمن تسطيحًا يبلغ 0.3 مم.
2. إذا كان هناك تجاويف متعددة على جزء الصفائح المعدنية، فمن غير المستحسن استخدام طريقة المعالجة المتسلسلة لتجويف واحد لكل تجويف أثناء المعالجة، لأن هذا يمكن أن يسبب بسهولة ضغطًا غير متساوٍ على الجزء وتشوهًا. من خلال اعتماد طبقات متعددة من المعالجة، تتم معالجة كل طبقة في وقت واحد لجميع التجاويف قدر الإمكان، ومن ثم تتم معالجة الطبقة التالية لجعل الأجزاء متوترة بشكل موحد وتقليل التشوه.
3. تقليل قوة القطع وحرارة القطع عن طريق تغيير كمية القطع. من بين العناصر الثلاثة لمعلمات القطع، فإن التغذية الخلفية لها تأثير كبير على قوة القطع. إذا كان بدل المعالجة كبيرًا جدًا وكانت قوة القطع لممر واحد كبيرة جدًا، فلن يتسبب ذلك في تشوه الأجزاء فحسب، بل سيؤثر أيضًا على صلابة عمود دوران أداة الماكينة ويقلل من متانة الأداة. إذا تم تقليل كمية القطع الخلفي، فسوف يقلل ذلك بشكل كبير من كفاءة الإنتاج. ومع ذلك، يتم استخدام الطحن عالي السرعة بشكل شائع في التصنيع باستخدام الحاسب الآلي للتغلب على هذا التحدي. أثناء تقليل كمية القطع الخلفي، طالما أن معدل التغذية يزداد بشكل متناسب ويتم زيادة سرعة الماكينة، يمكن تقليل قوة القطع مع ضمان كفاءة التشغيل الآلي.
4. يجب أيضًا دراسة ترتيب القطع بعناية. تركز المعالجة الخام على تحسين كفاءة المعالجة ومتابعة معدل القطع لكل وحدة زمنية. بشكل عام، يمكن استخدام الطحن العكسي. قم بقطع المواد الزائدة على سطح المادة الفارغة بأسرع سرعة وفي أقصر وقت ممكن، وشكل بشكل أساسي الشكل الهندسي المطلوب للتصنيع الدقيق. تؤكد المعالجة الدقيقة على الدقة والجودة العالية، ومن المستحسن استخدام الطحن الأمامي. نظرًا لأن سمك القطع لأسنان القطع يتناقص تدريجيًا من الحد الأقصى إلى الصفر أثناء الطحن الأمامي، فإن درجة تصلب العمل تقل بشكل كبير، مع تقليل درجة تشوه الأجزاء أيضًا.
5. تتعرض قطع العمل ذات الجدران الرقيقة للتشوه أثناء المعالجة بسبب التثبيت، وهو الأمر الذي يصعب تجنبه حتى أثناء المعالجة الدقيقة. لتقليل تشوه قطعة العمل، يمكن فك جزء التثبيت قبل الوصول إلى الحجم النهائي أثناء المعالجة الدقيقة، مما يسمح لقطعة العمل بالعودة بحرية إلى حالتها الأصلية. بعد ذلك، يمكن تشديدها قليلاً لضمان تثبيت قطعة العمل بإحكام (اعتمادًا بالكامل على ملمس اليد)، مما يحقق تأثير المعالجة المطلوب. باختصار، من الأفضل أن تعمل قوة التثبيت على السطح الداعم، ويجب أن تعمل قوة التثبيت في اتجاه صلابة قطعة العمل الجيدة. على أساس ضمان أن قطعة الشغل ليست فضفاضة، كلما كانت قوة التثبيت أصغر، كلما كان ذلك أفضل.
6. عند معالجة الأجزاء ذات التجويف، يُنصح بعدم السماح لقاطع الطحن باختراق الجزء مباشرة مثل لقمة الحفر، مما يؤدي إلى عدم وجود مساحة كافية للرقاقة لقاطع الطحن، وإزالة الرقاقة غير الناعمة، وارتفاع درجة الحرارة، والتوسع، وكسر الأداة، وغيرها الظواهر السلبية. أولاً، استخدم لقمة حفر بنفس الحجم أو بحجم أكبر من قاطعة الطحن لحفر فتحة الأداة، ثم استخدم قاطعة الطحن لطحنها. وبدلاً من ذلك، يمكن استخدام برنامج CAM لإنتاج برامج القطع الحلزوني.


