


تشخيص أخطاء معدات التصنيع باستخدام الحاسب الآلي واستراتيجية الصيانة
تقدم هذه المقالة بشكل أساسي طرق تشخيص الأخطاء وإصلاحها لمعدات التصنيع باستخدام الحاسب الآلي مثل مراكز الحفر العمودي، ومخارط CNC، وآلات الطحن CNC. هذه الأخطاء شائعة في الإنتاج اليومي، بما في ذلك الجوانب الميكانيكية والكهربائية. توفر هذه المقالة شرحًا مستهدفًا لمختلف طرق تشخيص الأخطاء والصيانة بطريقة بسيطة وموجزة، وهو أمر يستحق التعلم من قبل الزملاء في صيانة CNC.
ملخص
تشتمل معدات التصنيع CNC بشكل أساسي على مراكز الحفر العمودي، ومخارط CNC، وآلات الطحن CNC، وآلات التثقيب والقص CNC. يعتمد مبدأ التشغيل لهذا النوع من المعدات على برنامج معالجة الأجزاء وتعليمات التشغيل المصاغة وفقًا لعملية الإنتاج، والتي تتم معالجتها ومعالجتها بواسطة جهاز التحكم الرقمي (CNC) من خلال عمليات المنطق الرقمي المقابلة. بعد ذلك، يتم إخراج تعليمات التحكم في المعالجة الفردية للتحكم في العمل المنسق للأجزاء المتحركة المختلفة للمعدات وأجزاء المعالجة التي تلبي المتطلبات. يتميز هذا النوع من المعدات بخصائص الدقة العالية وتشغيل النظام الموثوق به وتعليمات الإخراج الدقيقة، ولكن من الصعب تشخيصه وإصلاحه بعد حدوث عطل. تلخص هذه المقالة بشكل أساسي تشخيص الأخطاء وطرق الإصلاح للعديد من معدات التصنيع باستخدام الحاسب الآلي في عملية العمل اليومية لوحدتنا، مما يوفر أفكارًا لزملاء إصلاح المعدات للتعامل مع الأخطاء المماثلة.
تشخيص الأعطال وإصلاح مركز الحفر العمودي
يقوم مركز الحفر والنقر العمودي بشكل أساسي بالحفر، واللولبة، والطحن المسطح البسيط على قطع العمل. يتكون بشكل عام من مغزل، ومنضدة عمل يمكنها التحرك في اتجاهي X وY (تسميها بعض الأماكن طاولة الشرائح المتقاطعة)، ومخزن الأدوات، والمحور A. ظاهرة أخطاء مجلة الأدوات شائعة جدًا. فيما يلي وصف لطرق تشخيص وإصلاح أخطاء مخزن الأدوات.
(1) ظاهرة الخطأ. مركز الحفر العمودي، موديل TC500، لا يمكنه تنفيذ تعليمات تغيير الأداة أثناء عملية التصنيع. في الوضع التلقائي، عندما يقوم البرنامج بتغيير الأداة، لا تتحرك مخزن الأداة، ولا يصدر النظام إنذارًا، ولا يتم تنفيذ إجراء تغيير الأداة في الوضع اليدوي.
(2) تشخيص الأخطاء وتحليلها. وفقًا لتشخيص مبدأ التشغيل لمركز المعالجة العمودي، بعد التحليل، يُعتقد أن الأسباب الرئيسية لظاهرة الخلل هذه هي: ① فقدان إشارة الكشف عن موضع الأداة. ② إشارة تغيير الأداة غير صحيحة. ③ النقطة المرجعية لإحداثيات المحور Z مفقودة. ④ لم يكتشف النظام حركة المغزل (اتجاه Z) عند موضع نقطة تغيير الأداة. ⑤ المسافة بين الوجه السفلي للمغزل ومنضدة العمل غير صحيحة. ⑥ محرك المجلة غير نشط.
(3) استكشاف الأخطاء وإصلاحها والإصلاح. فيما يتعلق ① بفتح مخطط سلم النظام (انظر الشكل 1 والشكل 2) واستخدام لوحة معدنية لاستشعار مفتاح اكتشاف موضع الأداة، فقد وجد أن إشارة مفتاح الكشف كانت متوافقة مع إجراء اتصال البرنامج X9.6 في الرسم البياني سلم. لذلك، تم استبعاد الخطأ ①؛ بخصوص ②، بعد كتابة أمر تغيير الأداة في الوضع اليدوي (MDI)، تم اكتشاف أن مرحل تغيير الأداة كان يعمل بشكل طبيعي وأن خرج التردد لمحول تردد تغيير الأداة متاح. ولذلك، تم القضاء على الخطأ ②؛ لإعادة تعيين النقطة المرجعية لإحداثيات المحور Z لـ ③، أي عند استخدام العجلة اليدوية لتحريك المحور Z إلى قيمة الإحداثيات الميكانيكية Z=130، قم بتغيير القيمة المقابلة لـ APC (Z) في المعلمة 1815 إلى "0"، ثم قم بإيقاف تشغيل الجهاز وإعادة تشغيله. قم بتغيير القيمة المقابلة لـ APC (Z) إلى "1"، وحتى بعد إيقاف تشغيل الجهاز وإعادة تشغيله، لا تزال مجلة الأداة لا تنفذ أمر تغيير الأداة. لذلك، استكشاف الأخطاء وإصلاحها ③؛ افتح مخطط سلم النظام للتحقق مما إذا كانت إشارة موضع نقطة تغيير الأداة طبيعية، وبالتالي استكشاف الأخطاء وإصلاحها ④؛ عند ضبط المسافة بين الوجه السفلي للمغزل ومنضدة العمل باستخدام عجلة يدوية، وقياس المسافة الخطية بين الوجه السفلي للمغزل ومنضدة العمل باستخدام المسطرة للوصول إلى 540ملم، فإن " تم تعديل موضع 0" لمعلمة النظام K 15 إلى 1. حتى عندما يتم إيقاف تشغيل أداة الآلة وإعادة تشغيلها، فإن مخزن الأداة لا يزال لا ينفذ أمر تغيير الأداة. حتى عندما يتم ضبط المسافة على 535 مم، 530 مم، و520 مم، فإنها تظل لا تعمل. لذلك، استكشاف الأخطاء وإصلاحها ⑤; فيما يتعلق بالتفكيك والفحص الدقيق لمحرك مخزن الأدوات ⑥، فقد تبين أن جميع خطوط الطاقة الخاصة بالمحرك قد تم فصلها عند أطراف التوصيل بسبب التقادم. تمت إعادة توصيل خطوط الكهرباء المنفصلة وتمكن مخزن الأداة من استبدال الأداة بشكل طبيعي أثناء التشغيل التجريبي.
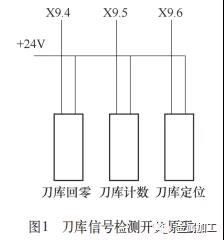
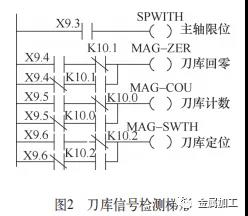 بعد التحقيق، كان سبب الخلل هو التصاق سلك الطاقة وسحبه بواسطة رأس القاطع الدوار أثناء عملية تغيير الأداة في مخزن الأداة. لذلك، بعد توصيل سلك الطاقة، قم بتثبيته بإحكام لمنع حدوث مثل هذه الظاهرة مرة أخرى.
تشخيص وإصلاح أعطال مخرطة CNC
تتكون مخارط CNC عمومًا من مناضد عمل متحركة في اتجاه X وZ، ومغازل، ووحدات عمل أخرى، وتقوم بشكل أساسي بإكمال المهام مثل الخراطة وتجويف قطع العمل. هناك أنواع عديدة من الأعطال، بما في ذلك التحكم الكهربائي للمغزل وحاملات الأدوات الكهربائية. أدناه، سيتم شرح تشخيص وإصلاح أخطاء النظام الكهربائي النموذجي.
(1) ظاهرة الخطأ. واجهت مخرطة CNC ذات دليل مائل، موديل HTC2050i، عطلًا مفاجئًا أثناء عملية التصنيع، وكانت رسالة إنذار نظام CNC هي: مفتاح التحكم في طاقة المحرك الهيدروليكي رقم 2121 تعثر؛ المحرك الهيدروليكي NO.2123 لم يبدأ؛ NO.2130 ضغط تشاك منخفض. بعد التحقيق، تعطل قاطع دائرة التحكم DC 24V أحادي الطور الموجود في خزانة التحكم الكهربائية. إذا تم إغلاق قاطع الدائرة المتعثر بالقوة، فسوف ينطفئ جهاز CNC، وسيومض ضوء مؤشر الطاقة الموجود على لوحة طاقة التيار المستمر.
(2) تشخيص الأخطاء وتحليلها. استنادًا إلى معلومات إنذار النظام وتحليل مبدأ تشغيل المعدات، يُعتقد أن الأسباب الرئيسية لظاهرة الخلل هذه هي: ① تعطل محرك المحطة الهيدروليكية. ② حدث عطل في مرحل الضغط للكشف عن ضغط الظرف الهيدروليكي. يحتوي مصدر الطاقة DC 24V الخاص بلوحة الترحيل على خطأ في الدائرة القصيرة.
(3) استكشاف الأخطاء وإصلاحها والإصلاح. فيما يتعلق بفحص محرك المحطة الهيدروليكية، تظهر دائرة النظام الهيدروليكي في الشكل 3.
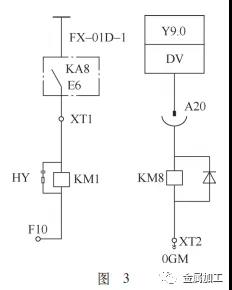
باستخدام مقياس الضخامة لاختبار محرك المحطة الهيدروليكية، كانت النتائج طبيعية. تم توصيل المحرك مباشرة بالطرف السفلي لمفتاح طاقة التحكم، وبعد الإغلاق، يمكن للمحرك الهيدروليكي أن يبدأ بشكل طبيعي. لذلك، تم إزالة الخطأ ①؛ فيما يتعلق بفحص مرحل ضغط الظرف الهيدروليكي SP3، تظهر دائرة التحكم في ظرف الظرف في الشكل 4. بعد القياس، تكون إشارة تتابع الضغط طبيعية. يتم فصل خط الطاقة الخاص بمرحل الضغط من أعلى المرحل. بعد تشغيل الجهاز، تظل معلومات الإنذار المذكورة أعلاه موجودة. لذلك، تم استبعاد الخطأ ②؛ فيما يتعلق بـ ③، قم أولاً بفحص الدوائر عند طرفي قاطع دائرة التعثر، وقم بقياس جهد التحكم الخاص به، وبعد الاختبار، تكون الدائرة العلوية طبيعية، في حين أن مصدر الطاقة +24V السفلي قصير الدائرة إلى الأرض. بعد التحقق من الاتصال بين الطرف السفلي ولوحة الترحيل، استخدم مقياسًا متعددًا للتحقق من حالة كل مصدر طاقة +24V على لوحة الترحيل، وتبين أن جميع الدوائر قصيرة الدائرة إلى الأرض. نظرًا لأن جميع إشارات الحد والقياس هي+24مصادر طاقة فولتية، كما توجد اتصالات مراقبة هيدروليكية على قاطع الدائرة، تحقق أولاً مما إذا كانت اتصالات المراقبة الهيدروليكية طبيعية.
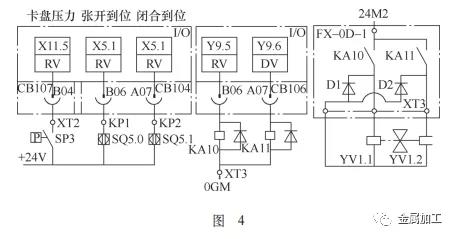
قم بإزالة الطرف الآخر من كل طرف توصيل متصل بمصدر الطاقة +24V من لوحة الترحيل، واستخدم مقياسًا متعددًا للاختبار واحدًا تلو الآخر. لقد وجد أن محطة XT3 كانت ذات دائرة قصيرة بالأرض، مما تسبب في قصر دائرة مصدر الطاقة +24V بالأرض (لأن جميع مصادر الطاقة +2 4V متصلة معًا على لوحة الترحيل، وأي دائرة قصر سيؤدي التأريض في خط الاتصال إلى حدوث دائرة قصر في جميع مصادر الطاقة +24V). بعد الفحص، وجد أن محطة XT3 هي خط إشارة كشف التمدد لجهاز ناقل الرقاقة. عند فتح الغطاء الواقي، وجد أن سلك الإشارة متشابك مع عجلة التمدد، التي تدور مع محرك إزالة الرقاقة وتسحب سلك الإشارة متباعد. حدث قصر في دائرة سلك الإشارة المنفصل ومصدر الطاقة 24 فولت إلى الأرض عبر السرير، مما أدى إلى حدوث العطل المذكور أعلاه. بعد استعادة خط الإشارة التالف، تم حل العطل، وعملت الآلة بشكل طبيعي. قم بتثبيت خط الإشارة بثبات لمنع حدوث مثل هذه الظواهر مرة أخرى.
تشخيص الأعطال وإصلاح آلات الطحن CNC
تتكون آلات الطحن CNC عمومًا من مناضد عمل ومغازل ووحدات عمل أخرى تتحرك في اتجاهي X وY. إنهم يكملون بشكل أساسي المهام مثل ثقوب الطحن، والأخاديد، والأخاديد على قطع العمل. هناك أنواع عديدة من الأعطال، منها التحكم الكهربائي والميكانيكي. سنشرح أدناه تشخيص وإصلاح العطل الكهربائي النموذجي الذي لا يمكنه العودة إلى نقطة الصفر العاملة.
(1) ظاهرة الخطأ. آلة التفريز CNC، موديل CK7136، يتم التحكم فيها عن طريق نظام CNC Shandong Kandi (KND). أثناء بدء التشغيل واستخدام عملية العودة الصفرية، لا يمكن أن تعود اتجاهات X وY وZ إلى الصفر، وتنبيهات النظام: +X،+Y،+Z كلها تتجاوز النطاق.
(2) تشخيص الأخطاء وتحليلها. بناءً على معلومات إنذار النظام وتحليل مبدأ تشغيل المعدات، يُعتقد أن الأسباب الرئيسية لظاهرة العطل هذه هي: ① فشل مفتاح الحد في جميع الاتجاهات. ② يحدث خطأ في الدائرة الحدية في جميع الاتجاهات. ③ تغيرت معلمات النظام.
(3) استكشاف الأخطاء وإصلاحها والإصلاح. فيما يتعلق باكتشاف التشغيل/الإيقاف لمفاتيح الحد في اتجاهات مختلفة، فقد وجد أن مفاتيح حد الاتجاه X وY كانت طبيعية، ولم تكن هناك إشارة لترس كشف التباطؤ لمفتاح حد الاتجاه Z. عند الفحص، وجد أن ترس التباطؤ الخاص بمفتاح حد الاتجاه Z لا يمكن إغلاقه أو تحريره بشكل فعال. بعد استبدال مفتاح حد الاتجاه Z، انقر فوق الزر "التشخيص" الموجود على جهاز CNC للدخول إلى واجهة التشخيص، والتحرك يدويًا في جميع الاتجاهات، والتحقق من المعلمات X000، X001، و X002 المطابق لاتجاهات X وY وZ، على التوالي، تحقق مما إذا كان هناك أي تغيير في الأرقام الثنائية الأربعة الأولى لكل رقم مطابق من اليسار إلى اليمين. لقد وجد أن الاتجاه Z فقط هو الذي يمكنه الاستجابة بشكل فعال، وأن مفاتيح حد الاتجاه X و Y طبيعية، ولكن لا تزال غير قادرة على العودة إلى الصفر. ولذلك، استكشاف الأخطاء وإصلاحها ①; فيما يتعلق بفحص الدائرة من مفاتيح الحد X وY إلى نظام CNC، فقد وجد أن الدائرة تقادمت بسبب الاستخدام المطول والغمر في سائل القطع الزيتي، مما تسبب في تقشر الجلد العازل لدوائر X وY. بالإضافة إلى ذلك، تم تثبيت دوائر X وY معًا وتحريكها مع طاولة العمل، مما أدى إلى حدوث ماس كهربائي بين الدائرة وجسم المعدات. بعد معالجة دوائر X وY، قام نظام CNC بتشخيصها ووجد أن دوائر X وY وZ كلها طبيعية، لكنها لا تزال غير قادرة على العودة إلى الصفر، لذا قم باستكشاف الأخطاء وإصلاحها ②؛ فيما يتعلق بمفتاح "المعلمة" الموجود على جهاز CNC (CNC) عند النقطة 3، أدخل واجهة المعلمة وابحث عن المعلمة "0015". الموجه التالي هو: POD GB4S FXC0 FXCS... ZRSZ ZRSY ZRSX تحقق مما إذا كانت المعلمة الخاصة به هي "01000111". هذه المعلمة هي قيمة إعداد نقطة الصفر في اتجاهات X وY وZ، وتبين أنها "01000001"، ومن الواضح أنها غير صحيحة وتحتاج إلى تعديل.
طريقة الضبط هي كما يلي: انقر فوق زر "الإعدادات" الموجود على جهاز CNC للدخول إلى سطح إعداد المعلمة، وحرك المؤشر لأسفل إلى موضع "مفتاح المعلمة"، وانقر فوق السهم "الأيمن" على لوحة مفاتيح جهاز CNC للتشغيل "تبديل المعلمة"، ثم انقر فوق الزر "معلمات" للدخول إلى واجهة إعداد المعلمة، وحرك المؤشر إلى المعلمة 0015، وقم بتغيير طريقة تسجيل الدخول إلى حالة "إدخال"، وأدخل "01000111" في مربع الإعداد الرقمي أدناه، انقر فوق زر "Enter" الموجود على لوحة جهاز CNC، ثم قم بإيقاف تشغيل مفتاح المعلمة، وإعادة ضبط معلومات الإنذار، وإيقاف تشغيل طاقة الجهاز، وإعادة تشغيل أداة الماكينة لتنفيذ اتجاهات مختلفة بدون عودة، وتعمل أداة الماكينة بشكل طبيعي، والخطأ تم حله.
يعد نوع الخطأ هذا خطأً نموذجيًا يحدث في كل من أجهزة المفتاح الحدي وفقدان معلمات النظام الصفرية. يرجع حدوث هذا الخطأ إلى شيخوخة الجلد العازل للدائرة الحدية، مما يتسبب في حدوث ماس كهربائي أثناء عملية العودة إلى الصفر، مما يؤدي إلى فقدان معلمات النظام صفر وحدوث الخطأ أعلاه. بعد حدوث مثل هذه الأخطاء، يجب إزالة أخطاء الأجهزة أولاً، ومن ثم يجب إزالة أخطاء البرامج المتعلقة بمعلمات النظام.
الخاتمة
باختصار، معدات التصنيع باستخدام الحاسب الآلي هي جهاز يدمج الرقمنة والذكاء والتخصص. إن تشخيص الأعطال وأعمال الصيانة معقدة نسبيًا. لذلك، بينما يتطلب الأمر من موظفي صيانة الأعطال إتقان المعرفة النظرية ذات الصلة، فإنهم يحتاجون أيضًا إلى خبرة عملية غنية. يتطلب ذلك فهمًا واضحًا للهيكل ووظائف التشغيل لكل معدات التصنيع باستخدام الحاسب الآلي، وأن تكون جيدًا في تحليل الأخطاء والحكم عليها وفقًا لمبادئ تشغيل معدات التصنيع باستخدام الحاسب الآلي عند التعامل مع مشكلات الأعطال. عندها فقط يمكن إجراء المزيد من عمليات استكشاف الأخطاء وإصلاحها المستهدفة، وحل مشكلة الخطأ بشكل فعال وتحقيق تأثير استخلاص الاستدلالات من مثال إلى آخر.


